Tin tức
Lắp ráp tủ điện công nghiệp: Quy trình 8 bước và lưu ý kỹ thuật
Lắp ráp tủ điện công nghiệp là công đoạn lắp đặt thiết bị đóng cắt, điều khiển và đấu nối dây dẫn theo bản vẽ kỹ thuật. Chất lượng lắp ráp ảnh hưởng trực tiếp đến khả năng cấp điện, điều khiển và bảo vệ thiết bị trong nhà máy. Một mối nối lỏng có thể gây phát nóng, trong khi đấu sai dây điều khiển khiến hệ thống hoạt động không đúng trình tự. Vì vậy, từng công đoạn cần được kiểm tra trước khi cấp điện. Bài viết dưới đây trình bày quy trình lắp ráp, các yêu cầu kỹ thuật và những lỗi cần tránh.
Lắp ráp tủ điện công nghiệp là gì?
Lắp ráp tủ điện công nghiệp là quá trình gá lắp, đấu nối và kiểm tra các thiết bị điện bên trong vỏ tủ. Công việc được thực hiện theo bản vẽ thiết kế và danh mục vật tư đã phê duyệt.
Cần chuẩn bị gì trước khi lắp ráp tủ điện công nghiệp?
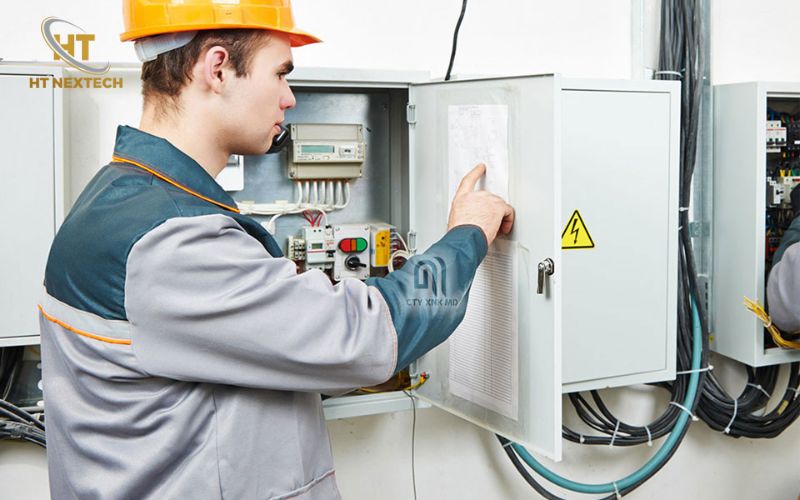
Trước khi triển khai, kỹ thuật viên cần kiểm tra hồ sơ và vật tư. Công việc này giúp phát hiện sai khác trước khi thiết bị được lắp cố định.
Các hạng mục chuẩn bị gồm:
- Hồ sơ kỹ thuật: Sơ đồ nguyên lý, bản vẽ bố trí, sơ đồ đấu dây và danh mục thiết bị.
- Thiết bị điện: ACB, MCCB, MCB, contactor, relay, PLC hoặc biến tần theo cấu hình.Vật tư phụ: Dây dẫn, thanh cái, đầu cốt, cầu đấu, máng đi dây và phụ kiện liên kết.
- Dụng cụ: Máy khoan, dụng cụ ép đầu cốt, dụng cụ siết lực và thiết bị đo kiểm phù hợp.
Quy trình lắp ráp tủ điện công nghiệp chi tiết
Quy trình lắp ráp tủ điện công nghiệp cần tuân theo bản vẽ và hướng dẫn của nhà sản xuất. Tám bước dưới đây thể hiện các công đoạn thường gặp tại xưởng.
Bước 1: Kiểm tra bản vẽ kỹ thuật và danh mục vật tư
Kỹ thuật viên đối chiếu sơ đồ điện với danh mục thiết bị thực tế. Những thông số cần kiểm tra gồm điện áp, dòng định mức và mã thiết bị.
Đồng thời, cần xác định vị trí lắp đặt và số lượng đầu nối của từng thiết bị. Nếu phát hiện thiếu vật tư, phải xử lý trước khi triển khai.
Bước 2: Gá lắp thiết bị lên vỏ tủ điện
Sau khi kiểm tra vật tư, kỹ thuật viên tiến hành lắp thanh DIN, tấm gá và máng đi dây. Các thiết bị được cố định theo bản vẽ bố trí. Khoảng cách lắp đặt phải đáp ứng yêu cầu tản
và thao tác bảo trì.
Đối với biến tần, cần tuân thủ khoảng hở thông gió do nhà sản xuất quy định. Không nên bố trí thiết bị sinh nhiệt sát các linh kiện nhạy cảm với nhiệt độ.
Bước 3: Đánh số và dán nhãn thiết bị
Mỗi thiết bị cần có ký hiệu tương ứng với sơ đồ điện. Dây dẫn và cầu đấu cũng phải được đánh số để nhận diện.
Ví dụ, khi kiểm tra mạch điều khiển, kỹ thuật viên có thể đối chiếu mã dây trên bản vẽ. Nhờ đó, họ xác định đúng điểm đấu nối mà không phải lần theo toàn bộ tuyến dây.
Nhãn cần rõ ràng, thống nhất và không che khuất thông tin của thiết bị.
Bước 4: Gia công thanh cái và đấu nối mạch động lực
Thanh cái được gia công theo kích thước và cấu hình đã thiết kế. Công việc có thể gồm cắt, uốn, đột lỗ và xử lý bề mặt. Khi lắp đặt, cần kiểm tra giá đỡ, khoảng cách cách điện và các điểm liên kết. Bulông phải được siết theo yêu cầu kỹ thuật. Đối với mạch động lực dùng cáp, dây dẫn phải có tiết diện và đầu cốt phù hợp. Mối nối không đạt có thể làm tăng điện trở tiếp xúc và gây phát nóng.
Bước 5: Đấu nối mạch điều khiển
Mạch điều khiển được đấu nối theo sơ đồ nguyên lý và sơ đồ đấu dây. Các thiết bị như relay, contactor, PLC và nút nhấn phải được kết nối đúng chân chức năng. Dây tín hiệu cần được bố trí phù hợp để hạn chế nhiễu từ mạch động lực.
Với hệ thống sử dụng PLC, cần kiểm tra địa chỉ đầu vào, đầu ra và điện áp tín hiệu. Đấu nhầm chân có thể khiến động cơ hoặc thiết bị chấp hành hoạt động sai trình tự.
Bước 6: Kiểm tra nguội và đo kiểm điện
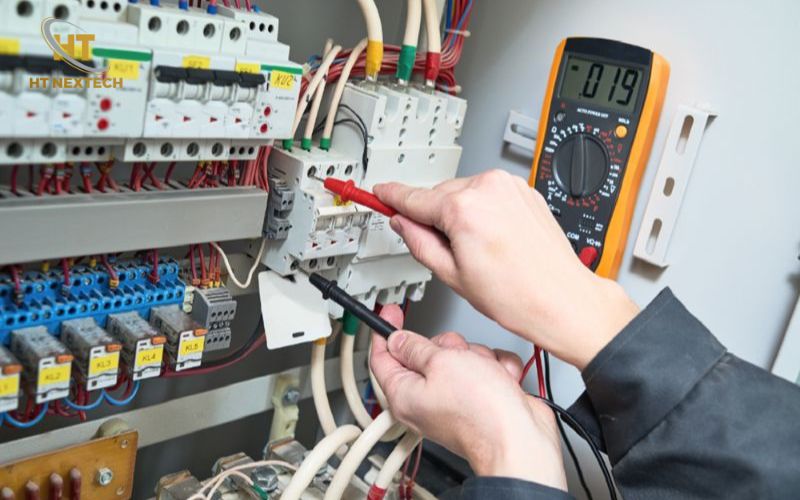
Sau khi hoàn thành đấu nối, tủ cần được kiểm tra khi chưa cấp nguồn. Kỹ thuật viên đối chiếu đường dây với sơ đồ và kiểm tra độ chặt của các mối nối. Đồng thời, cần kiểm tra tính liên tục của mạch bảo vệ và tình trạng cách điện.
Phép đo điện trở cách điện phải phù hợp với cấu hình thiết bị. Các linh kiện điện tử nhạy cảm cần được bảo vệ hoặc cách ly theo hướng dẫn trước khi thử. Nếu phát hiện đấu sai dây hoặc hư hỏng cách điện, phải khắc phục trước khi cấp điện.
Bước 7: Chạy thử chức năng và liên động
Sau khi đạt yêu cầu kiểm tra nguội, tủ được cấp điện theo quy trình thử nghiệm được phê duyệt. Kỹ thuật viên kiểm tra đèn báo, nút nhấn, thiết bị đo và các chế độ điều khiển. Với tủ động cơ, cần thử chức năng khởi động, dừng và liên động theo thiết kế.
Ví dụ, mạch đảo chiều phải có cơ chế ngăn hai contactor chiều thuận và chiều nghịch đóng đồng thời. Việc thử nghiệm có tải chỉ được thực hiện khi điều kiện hệ thống cho phép và có biện pháp an toàn phù hợp.
Bước 8: Kiểm tra chất lượng, vệ sinh và đóng gói
Trước khi xuất xưởng, tủ được kiểm tra ngoại quan và đối chiếu với hồ sơ kỹ thuật. Cần loại bỏ mạt kim loại, dây thừa và vật lạ bên trong. Các nhãn cảnh báo, sơ đồ và phụ kiện phải được kiểm tra đầy đủ.
Kết quả kiểm tra được ghi nhận trong hồ sơ chất lượng. Tủ chỉ được đóng gói và bàn giao khi đáp ứng yêu cầu nghiệm thu đã thống nhất.
Những yêu cầu kỹ thuật khi lắp ráp tủ điện công nghiệp
Chất lượng lắp ráp tủ điện công nghiệp không chỉ phụ thuộc vào thiết bị sử dụng. Cách bố trí, đấu nối và kiểm tra cũng quyết định khả năng vận hành của tủ.
- Bố trí thiết bị đúng kỹ thuật: Đảm bảo khoảng cách tản nhiệt, không gian đi dây và vị trí thao tác theo bản vẽ.
- Đấu nối đúng tiết diện: Dây dẫn phải đáp ứng dòng tải và điều kiện lắp đặt. Đầu cốt cần tương thích với dây và đầu nối.
- Kiểm soát liên kết thanh cái: Kiểm tra khoảng cách cách điện, lực siết và che chắn các phần mang điện.
- Đảm bảo nối đất bảo vệ: Các bộ phận kim loại cần nối đất phải được liên kết với hệ thống bảo vệ theo thiết kế.
- Kiểm tra trước khi xuất xưởng: Thực hiện các phép thử phù hợp, ghi nhận kết quả và xử lý sai sót trước bàn giao.
Những lỗi thường gặp khi lắp ráp tủ điện công nghiệp
Trong quá trình lắp ráp tủ điện công nghiệp, những sai sót nhỏ về đấu nối hoặc bố trí thiết bị có thể ảnh hưởng đến hoạt động của toàn hệ thống. Một số lỗi cần đặc biệt lưu ý gồm:
- Đấu sai dây điều khiển: Nhầm chân relay, contactor hoặc PLC khiến thiết bị hoạt động sai trình tự. Cần đối chiếu sơ đồ và kiểm tra thông mạch trước khi cấp điện.
- Siết lỏng đầu nối: Mối nối không đủ lực siết làm tăng điện trở tiếp xúc, gây phát nóng khi mang tải. Cần sử dụng lực siết theo hướng dẫn của nhà sản xuất.
- Bố trí thiết bị quá sát nhau: Biến tần và thiết bị đóng cắt không đủ khoảng tản nhiệt có nguy cơ quá nhiệt. Cần duy trì khoảng cách lắp đặt phù hợp.
- Đánh số dây không thống nhất: Ký hiệu dây không khớp bản vẽ khiến kỹ thuật viên khó xác định vị trí lỗi khi bảo trì.
- Không vệ sinh tủ trước khi cấp điện: Mạt kim loại, đầu dây thừa còn sót lại có thể gây chập điện. Cần kiểm tra và làm sạch toàn bộ tủ trước khi chạy thử.
HT NEXTECH – Giải pháp tủ điện công nghiệp theo yêu cầu
HT NEXTECH hoạt động trong lĩnh vực vật tư và thiết bị phục vụ công trình công nghiệp. Đối với dự án tủ điện, chủ đầu tư nên chuẩn bị sơ đồ nguyên lý, danh mục thiết bị và yêu cầu vận hành. Đây là cơ sở để trao đổi cấu hình và xác nhận phạm vi cung cấp, gia công hoặc lắp ráp. Liên hệ HT NEXTECH để trao đổi yêu cầu kỹ thuật và lựa chọn giải pháp phù hợp với công trình.
Lắp ráp tủ điện công nghiệp gồm các công đoạn kiểm tra bản vẽ, gá lắp thiết bị, đấu nối và thử nghiệm. Mỗi bước cần được thực hiện theo hồ sơ kỹ thuật và quy trình kiểm soát chất lượng.

Bài viết liên quan: